


Behälterwaage
Gewichtswerte statt Schätzwerte direkt im Materialfluss – ausgelegt auf Ihr Schüttgut und Ihren Prozess.
Wenn Sie Anlagen planen, Produktionen leiten oder Materialien einkaufen, kennen Sie das Problem: In der Kunststoff-, Gummi-, Chemie-, Baustoff- und Lebensmittelindustrie werden Mengen häufig nach Volumen geschätzt. Die Ergebnisse schwanken von Schicht zu Schicht, und Abweichungen lassen sich im Nachhinein kaum nachvollziehen. Wer Ursachen sucht, findet keine belastbaren Daten.
Eine Behälterwaage ersetzt Schätzwerte durch Gewichtswerte direkt im Materialfluss.
HUZAP ist Maschinenbauer für Absack-, Abfüll-, Förder- und Wägetechnik für Schüttgüter und legt Behälterwaagen auf Ihren jeweiligen Prozess aus. Diese Seite führt Sie durch die Funktionsweise, die Einsatzformen, die Integration in Ihre Anlage, die Auslegung und die Branchen, in denen Behälterwaagen arbeiten. Sie erfahren dort, wie sich eine Lösung in bestehende Abläufe einfügt und welche Kriterien für Ihren Fall entscheidend sind.
Was ist eine Behälterwaage?
Eine Behälterwaage ist ein Wägesystem, bei dem ein Wägebehälter, zum Beispiel ein Trichter, Behälter, Silo oder Tank, mechanisch entkoppelt auf Wägezellen gelagert ist. Eine Wägezelle ist ein Sensor, der die Gewichtskraft in ein elektrisches Signal umwandelt. So erfasst das System das Nettogewicht des Inhalts, also das Gewicht des Materials ohne den Behälter selbst. Verwogen werden Schüttgüter wie Granulate und Pulver. Das Ergebnis hängt nicht vom Füllvolumen ab, und schwankende Schüttdichten beeinflussen es nicht. Wie eine Behälterwaage aufgebaut ist und wodurch sie sich von gängigen Industriewaagen unterscheidet, erfahren Sie in den folgenden Abschnitten zu Aufbau und Abgrenzung.

Aufbau und Wägeprinzip
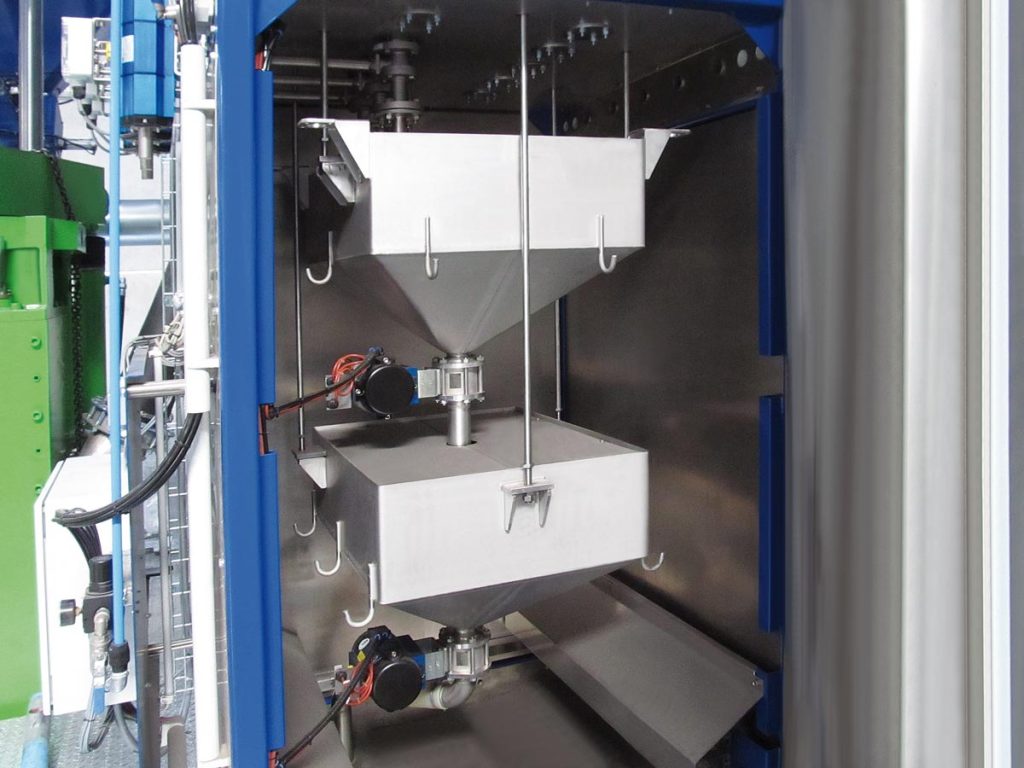
Eine Behälterwaage besteht aus einem Dosierorgan (zum Beispiel Dosierschnecke, Vibrationsrinne, Zellenradschleuse oder Dosierklappe), dem Wägebehälter, einem Absperrorgan am Behälterauslauf sowie Wägezellen mit Wägeelektronik. Der Wägebehälter nimmt das Material auf und wird verwogen. Die Wiegemodule, je ein Einbausatz aus Wägezelle und Montageteilen, sitzen an oder unter den Behälterstützen. Der Behälter wird nicht durchbohrt, Dichtheit und Reinigbarkeit bleiben erhalten. Die Wägeelektronik mit Wägeterminal wandelt die Wägezellensignale in digitale Gewichtswerte um und zeigt sie an. Dosier- und Austragsorgane steuern Zulauf und Austrag des Materials. Zwei Wägeprinzipien stehen zur Wahl: Beim Gain-in-Weight-Prinzip (Zunahmewägung) steigt das Gewicht beim Befüllen, die Dosierung stoppt beim Zielgewicht. Es passt zum chargenweisen Verwiegen. Loss-in-Weight (Abnahmewägung) erfasst die Gewichtsabnahme einer gewogenen Vorlage beim Austrag und eignet sich für das kontinuierliche Dosieren eines geregelten Massenstroms.
Abgrenzung zu Standard-Industriewaagen
Plattform-, Boden- und Stückgutwaagen wiegen Gebinde, Paletten oder Einzelteile, die erst auf die Waage gestellt werden. Bei der Behälterwaage fließt das Material direkt in den Prozessbehälter und wird im Materialfluss gewogen. Im Vergleich:
- Position im Materialfluss: Standardwaagen stehen neben dem Prozess, die Behälterwaage ist Teil davon.
- Automatisierungsgrad: Standardwaagen werden meist manuell beschickt, die Behälterwaage arbeitet mit Dosier- und Austragsorganen automatisch.
- Manueller Handlingsaufwand: Bei Standardwaagen werden Gebinde bewegt und aufgesetzt, dieses Umsetzen entfällt.
- Eignung für Dosierung und Rezeptur: Standardwaagen erfassen ein Gewicht, die Behälterwaage dosiert bis zum Zielgewicht und setzt Rezepturen um.
Muss das Material erst pneumatisch zur Waage gefördert werden, kann eine Saugwaage oder Druckwaage die Alternative sein.
Angebot anfordern!
Sie möchten Bestände, Chargen oder Rezepturen exakt verwiegen oder einen vorhandenen Behälter nachrüsten? Sprechen Sie mit unserem Team. Wir legen die Behälterwaage auf Ihr Schüttgut, Ihren Behälter und Ihren Prozess aus und stimmen Dosieren, Wiegen und Entleeren aufeinander ab. Auch die Einbindung in Ihre vorhandene Steuerung planen wir gemeinsam mit Ihnen.
Funktionsweise
Eine Behälterwaage arbeitet im Chargenzyklus: Dosieren, Wiegen und Entleeren laufen nacheinander ab, und die Steuerung koordiniert jeden Schritt. Zuerst dosiert ein Dosierorgan das Material aus einem Vorbehälter in den Wägebehälter. Während der Dosierung misst die Behälterwaage permanent die Gewichtszunahme. Sobald das vorgegebene Zielgewicht erreicht ist, wird die Dosierung unterbrochen. Sind alle Komponenten dosiert, entleert sich der Wägebehälter. Anschließend kann eine neue Charge dosiert und verwogen werden. Die Dauer eines solchen Zyklus nennt man Taktzeit. Die folgenden Abschnitte beschreiben die drei Schritte einzeln.

Dosieren
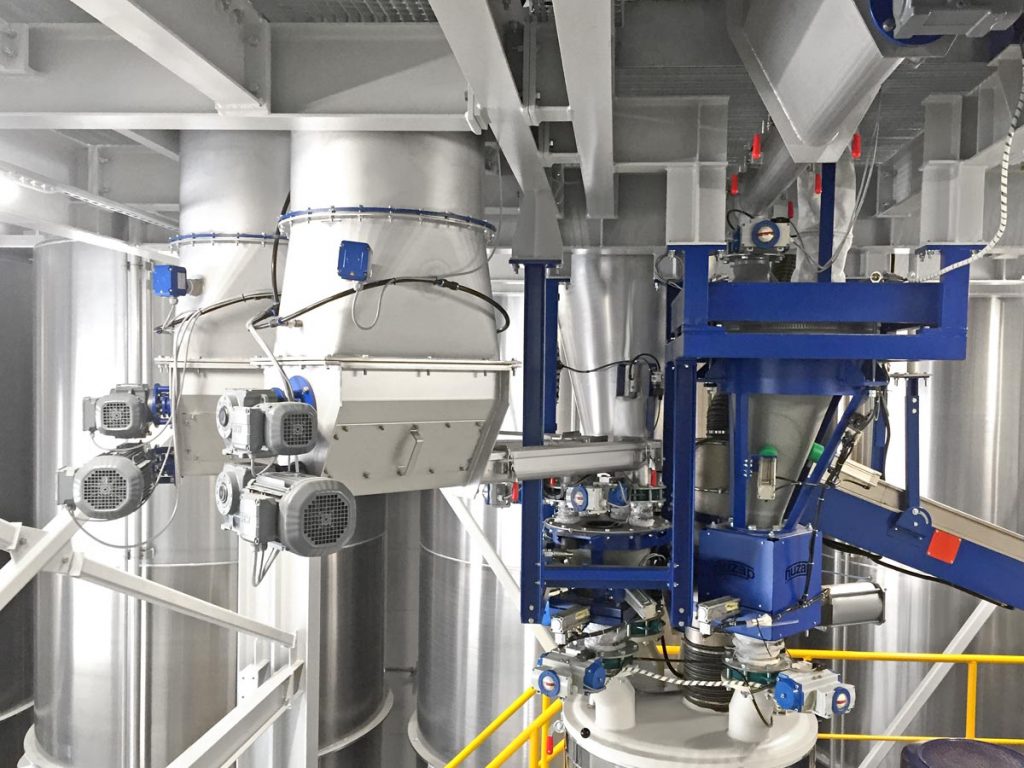
Beim Dosieren befüllt ein Dosierorgan wie eine Dosierschnecke oder ein Dosierkugelhahn den Wägebehälter. Der Vorbehälter befindet sich über dem Dosierorgan und gehört nicht direkt zum Verwiegeprozess. Ist das Zielgewicht erreicht, stoppt das Dosierorgan. Welches Dosierorgan geeignet ist, hängt vom Produkt ab:
- Dosierschnecke: Schneckenförderer mit regelbarer Drehzahl für Pulver und schwer fließende Produkte.
- Dosiervibrationsrinnen: fördern frei fließende Granulate schonend durch Vibration.
- Dosierdrehklappen: Klappen mit regelbarer Öffnung für frei fließende Schüttgüter.
- Dosierkugelhahn: Kugelhahn mit regelbarer Öffnung für flüssige Komponenten.
Das Dosierorgan übernimmt auch die Grob- und Feindosierung. Zuerst fließt ein großer Mengenstrom, dann wird er langsamer, bis kurz vor dem Sollwert. Als Nachlauf bezeichnet man das Material, das nach dem Abschalten noch nachfällt. Die Steuerung kann ihn lernen und korrigieren. Wählen Sie das Dosierorgan nach Fließverhalten, Korngröße, Staubneigung und Brückenbildung.
Wiegen
Die Wägeelektronik summiert die Signale aller Wägezellen und gibt nach der Tara (Abzug des Leergewichts) das Nettogewicht aus. Das Wägeterminal speichert das Wägeergebnis und wertet es aus. Für die Gewichtsmessung werden üblicherweise Druckkraft-Wägezellen aus Edelstahl mit Adapterplatten oben und unten eingesetzt. Sie leiten die Kraft querkraft- und momentenfrei ein. Einbausätze bieten Kippschutz, Abhebesicherung und Überlastschutz.
Diese Störeinflüsse verfälschen das Ergebnis am häufigsten:
- starre Rohrleitungsanschlüsse
- fehlende Entlüftung
- Schwingungen benachbarter Maschinen
- Windlast bei Außensilos
- Produktanhaftungen
Flexible Anschlüsse (Kompensatoren), entkoppelte Montage und Entlüftung verringern diese Einflüsse.
Entleeren
Nach der Verwiegung folgt der Austrag über Klappen oder Schieber. Die Klappengeometrie bestimmt, wie zügig der Wägebehälter leerläuft. Bei größeren Durchlaufmengen kommen größere Auslaufnennweiten oder spezielle Pendelklappen zum Einsatz. Schwer fließende Produkte brauchen zusätzlich Austraghilfen:
- Konusbelüftung: Luft lockert das Material im Auslaufkonus.
- Klopfer: lösen Anhaftungen bei flexiblen Behältern.
- Vibrationsmotoren: lockern verdichtetes Material und lösen Brücken am Auslauf.
Bei freifließenden Schüttgütern unterstützen optionale Austraghilfen wie Abklopfhammer oder Vibroboden die rückstandsfreie Entleerung. Konstruktiv helfen ein passender Konuswinkel und der Verzicht auf Ecken und Kanten. Das ist für die Genauigkeit wichtig: Restmengen verfälschen die Folgecharge. Sie bleiben sonst unbemerkt im Behälter und fließen in die nächste Verwiegung ein. Idealerweise prüft die Waage daher, ob wieder das Leergewicht erreicht ist.
Behälterwaage in der Schüttgutverarbeitung: Von der Füllstandskontrolle bis zur Rezeptur
Die drei Einsatzformen unterscheiden sich in der Aufgabe, nicht im Grundprinzip. Mit diesen Leitfragen ordnen Sie Ihren Anwendungsfall ein:
- Geht es um den Bestand, also die Menge im Silo oder Tank? Dann passt die statische Waage.
- Geht es um die Erfassung einzelner Chargen, also abgegrenzter Teilmengen? Dann passt die Batch-Waage.
- Geht es um Mischungsverhältnisse mehrerer Komponenten? Dann passt die Rezeptwaage.
Die Anforderungen an Genauigkeit und Steuerung steigen von der Bestandsüberwachung über die Chargenerfassung bis zur Rezeptur. Eine Bestandswaage genügt daher nicht, um Mischungsverhältnisse zu steuern. Prüfen Sie deshalb zuerst die Aufgabe, dann die Bauart. Die Bauarten sind nicht austauschbar, können in einer Anlage aber kombiniert werden, etwa eine Silowaage für den Bestand mit einer Rezeptwaage vor dem Mischer.
Statische Behälterwaage
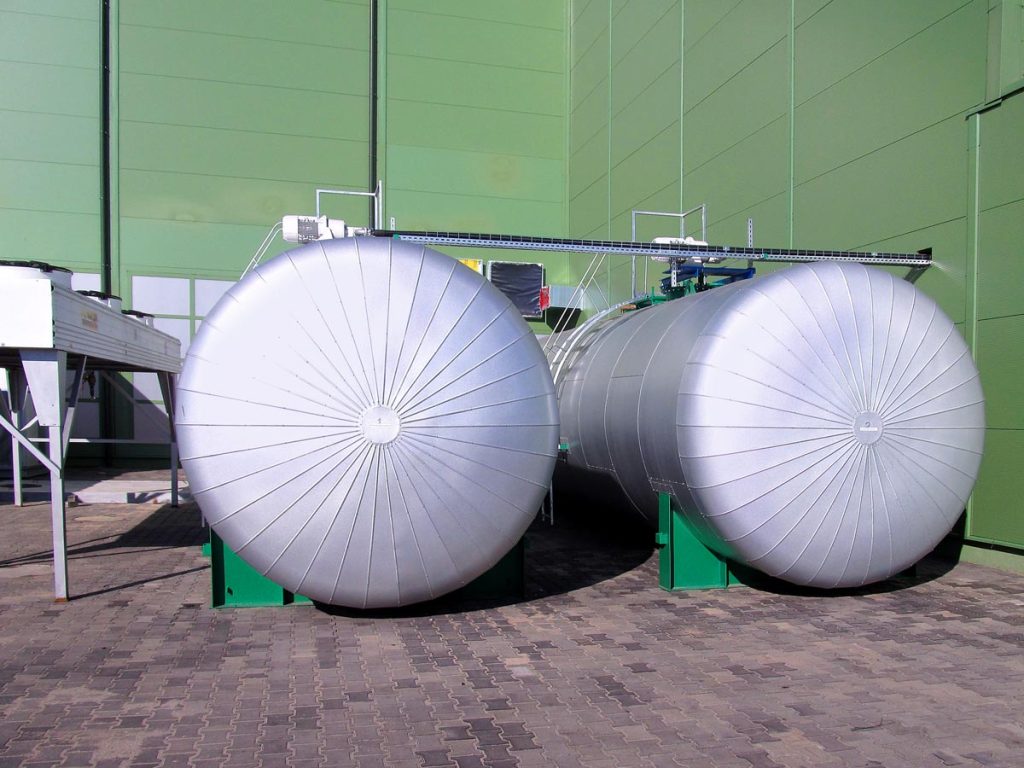
Die statische Behälterwaage dient der Bestandsüberwachung. Sie kommt als Silo- und Tankwaage zum Einsatz. Neben Schüttgütern in Silos werden auch Flüssigkeiten in Tanks gewogen. Der Füllstand großer Tanks und Behälter ergibt sich kontinuierlich aus dem Gewicht, also direkt aus der Masse. Die Messung erfasst nicht die Oberfläche des Materials, sondern das Gewicht des gesamten Inhalts. Der Bestand liegt damit jederzeit als Gewichtswert vor, ohne dass Sie das Volumen umrechnen müssen. Gegenüber der klassischen Füllstandsmessung ist das Ergebnis unabhängig von Schüttkegel, Staub, Schaum oder Brückenbildung. Das bringt Ihnen folgenden Nutzen:
- Bestandsführung
- bedarfsgerechte Nachbestellung
- Überfüllschutz
- Verbrauchserfassung je Linie
Bestehende Silos und Tanks lassen sich häufig nachrüsten. Voraussetzung ist, dass Sie Statik und Anschlüsse vorab prüfen.
Diskontinuierliche Schüttwaage
Die diskontinuierliche Schüttwaage, auch Batch-Waage genannt, wiegt Schüttgut in einzelnen, nacheinander abgefertigten Teilmengen statt in einem Dauerstrom. Jede Teilmenge ist eine Einzelcharge mit eigenem Gewichtswert. Durch Summierung der Einzelchargen lassen sich auch größere Mengenströme bilanzieren. Damit eignet sich diese Bauart, wenn Sie Mengen nachvollziehbar erfassen müssen. Typische Anwendungen sind:
- Abfüllen definierter Mengen in Gebinde und Big Bags
- Mengenerfassung bei Materialübergaben zwischen Anlagenteilen
- Verbrauchsbilanzierung in Wareneingang oder Verladung
Der Schwerpunkt liegt auf Mengenerfassung und Bilanzierung, nicht auf der Regelung eines Massenstroms. Die Summe der Chargen ergibt die Gesamtmenge einer Lieferung, einer Verladung oder eines Betrachtungszeitraums. So erhalten Sie belastbare Mengendaten für Bestandsführung und Abrechnung. Die Genauigkeit der Gesamtbilanz hängt von der Genauigkeit jeder Einzelcharge ab.


Rezeptwaage bei Mehrkomponenten-Dosierung
Eine Rezeptwaage verwiegt mehrere Komponenten in einem gemeinsamen Wägebehälter. Das Prinzip heißt additive Verwiegung: Die Komponenten werden nacheinander in denselben Behälter dosiert. Das Gewicht wird je Komponente bis zum Rezeptursollwert aufaddiert. Die Grob- und Feindosiersteuerung verwiegt jeden Rezeptbestandteil bis zum jeweils gewünschten Gewicht. Wie das Dosierorgan dabei arbeitet, lesen Sie im Abschnitt „Dosieren“. In der Rezeptverwaltung legen Sie Sollwerte, Toleranzen und die Reihenfolge der Komponenten fest. Für Kleinkomponenten wie Additive, Pigmente oder Vernetzer kann eine separate Kleinmengenwaage sinnvoll sein. Die Begründung finden Sie im Abschnitt „Behältervolumen und Wägebereich“. Das bringt Ihnen:
- reproduzierbare Mischungen
- Toleranzüberwachung je Komponente
- schneller Rezepturwechsel
Integration in Prozess- und Beschickungsanlagen
Die Behälterwaage sitzt zwischen Lagerung, Förderung und Verarbeitung. Sie nimmt Material aus vorgelagerten Anlagenteilen auf und gibt es kontrolliert an die nächste Stufe weiter. Dabei arbeitet sie nicht für sich allein, sondern im Zusammenspiel mit Förderorganen, Behältern und nachgeschalteten Maschinen. Damit sie in dieser Rolle zuverlässig arbeitet, wird sie auf zwei Ebenen eingebunden: mechanisch in die bestehende Anlagengeometrie und steuerungstechnisch in den Gesamtprozess. Beide Ebenen vertiefen die folgenden Abschnitte. Abstimmungslücken zwischen den beteiligten Gewerken sind eine häufige Ursache für Probleme bei der Inbetriebnahme. Wer beide Ebenen früh gemeinsam betrachtet, vermeidet Nacharbeit. HUZAP verfügt über Kompetenz in Förder-, Absack- und Wägetechnik. Das ist die Grundlage, um Waage, Zu- und Abführung aufeinander abzustimmen und als zusammenhängende Lösung aus einer Hand zu planen.

Beschickung von Mischer, Kneter und Extruder
Bei der Beschickung zählt die mechanische Einbindung vor der Verarbeitungsmaschine. Bei Mischer und Innenkneter (Kneter mit geschlossener Kammer) steht die gewogene Charge im Wägebehälter bereit. Sie wird übergeben, sobald die Maschine aufnahmebereit ist. Beim Extruder dient die Waage als gewogene Vorlage für die kontinuierliche Zufuhr. Das Loss-in-Weight-Prinzip dazu finden Sie unter „Aufbau und Wägeprinzip“. Die Übergabe an die Maschine erfolgt geschlossen und staubdicht:
- Übergabeklappen: trennen Waage und Maschine und geben die Charge gezielt frei.
- Staubdichte Verbindungen: verhindern, dass am Übergang Staub austritt.
- Verdrängungsluft: Sie wird beim Befüllen des Mischers abgeleitet, damit kein Überdruck entsteht und kein Staub entweicht.
Auch die vorgelagerte Fördertechnik kann von HUZAP kommen und wird dann auf die Waage abgestimmt.

Anbindung in Prozessautomatisierung
Die Aufgaben sind klar verteilt. Die Wägeelektronik erfasst die Messwerte und schaltet schnell ab, sobald das Zielgewicht erreicht ist. Die SPS (speicherprogrammierbare Steuerung) übernimmt die Ablaufsteuerung der Anlage. Das Prozessleitsystem verwaltet Rezepte und wertet Daten aus. Eine Software überwacht und steuert dabei die Prozessabläufe und gibt Parameter an übergeordnete Steuerungssysteme weiter. So bleibt die Abschaltung schnell und die Auswertung zentral. Diese Funktionen gehören dazu:
- Rezeptvorgabe
- Umschaltsignale für Grob- und Feindosierung
- Freigaben und Verriegelungen mit Folgemaschinen
- Störmeldungen
- Datenweitergabe an übergeordnete Systeme
Hier liegt auch die Rückverfolgbarkeit: Jede Verwiegung wird mit Soll- und Istwerten dokumentiert. So können Sie jede Charge im Chargenprotokoll später nachvollziehen.
Technische Daten / Auslegung
HUZAP legt jede Behälterwaage individuell aus, deshalb gibt es kein pauschales Datenblatt. Zu den Vorteilen der Bauart zählen hohe Wiegegenauigkeit und eine robuste, stabile Ausführung. Die erreichbare Genauigkeit ist jedoch eine Eigenschaft des Gesamtsystems aus Wägezellen, Einbau, Dosierorgan und Steuerung, nicht nur der Wägezelle. Eine Plattformwaage ist in der Anschaffung günstiger. Die Behälterwaage reduziert in automatisierten Prozessen Handling, Fehldosierungen und die Überdosierung teurer Komponenten wie Masterbatch oder Additive. Diese Faktoren bestimmen die Kosten:
- geforderte Genauigkeit
- Anzahl der Komponenten und Dosierorgane
- Edelstahl- oder Hygieneausführung
- Ex-Schutz
- Integrationsaufwand in bestehende Anlagen
Legen Sie die Genauigkeit am tatsächlichen Prozessbedarf fest. Eine Überspezifikation erzeugt Kosten ohne Nutzen.
Behältervolumen und Wägebereich
Das Behältervolumen leiten Sie aus der Chargenmasse und der Schüttdichte ab. Behälter lassen sich in variablen Größen ausführen, vom kleinen Behälter bis hin zum Silo. Die Nennlast der Wägezellen muss Behältereigengewicht, Füllgewicht und eine Reserve für Stöße abdecken. Der Behälter liegt meist auf drei oder mehr Auflagepunkten, und die Auslegung muss exzentrische Belastung berücksichtigen. Ein überdimensionierter Wägebereich verschlechtert die Auflösung kleiner Mengen. Deshalb werden Kleinkomponenten oft separat gewogen. Diese Begriffe sind für die Auslegung wichtig:
- Wägebereich: der Bereich, in dem die Waage misst.
- Nennlast: die Last, für die die Wägezellen ausgelegt sind.
- Teilung: der kleinste anzeigbare Gewichtsschritt.
- Messgenauigkeit: die Abweichung des Messwerts vom wahren Wert.
Die Eichung ist gesetzlich geregelt. Sie ist nötig, wenn Gewichtswerte für Handel oder Preisbildung genutzt werden. Kalibrierung und Justierung sind dagegen die betriebliche Prüfung und Einstellung. Die Anforderungen hängen vom Land und von der Anwendung ab. HUZAP legt Behältervolumen und Wägebereich individuell für Ihren Prozess aus.
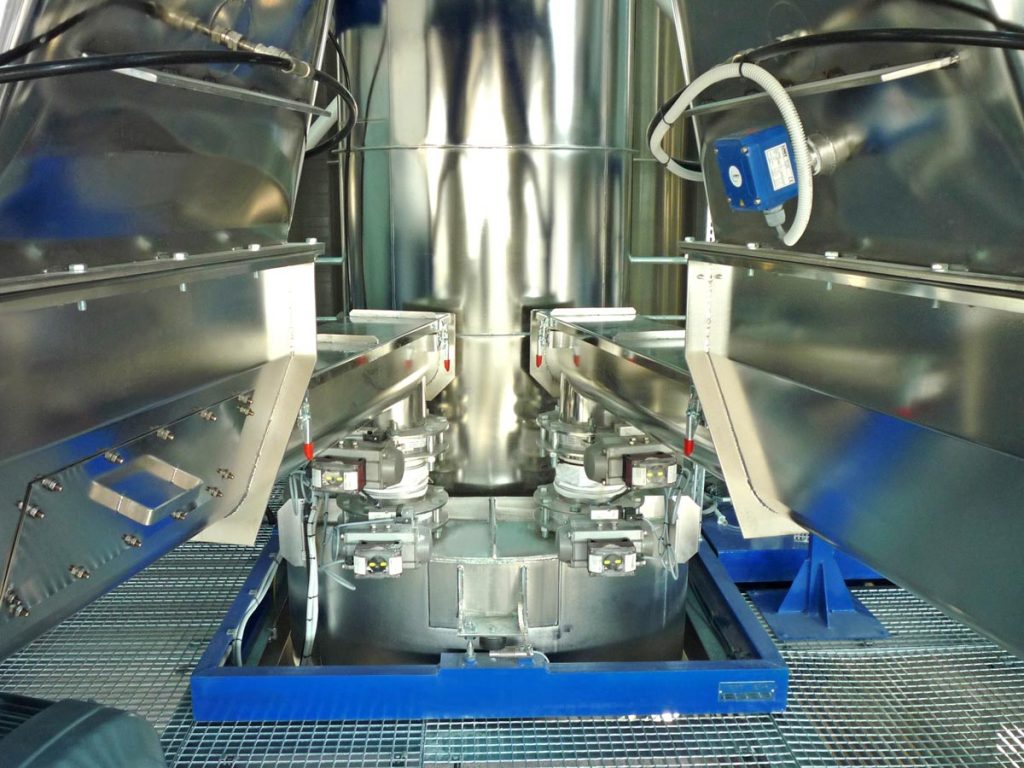
Werkstoffe und ATEX-Konformität
Die Werkstoffwahl richtet sich nach Produkt, Umgebung und Reinigungsanforderung:
- Werkstoff: lackierter Normalstahl oder Edelstahl.
- Produktberührte Teile: Die Ausführung wird auf das Schüttgut abgestimmt.
- Oberflächengüte: Der Behälter wird ohne Ecken und Kanten konstruiert, die Oberfläche soll bestmöglich glatt sein.
- Hygienic Design: Gestaltung ohne Toträume, in denen sich Produkt ablagern kann, und gut reinigbar.
- Verschleißschutz: sinnvoll bei abrasiven, also scheuernden Schüttgütern.
ATEX steht für europäische Vorgaben für Geräte und Schutzsysteme in explosionsgefährdeten Bereichen, etwa bei brennbaren Stäuben. Der Ex-Schutz betrifft nicht nur die Waage selbst, sondern auch zugehörige Fördertechnik wie Schnecken und Bänder. Wägezellen, Elektronik und Antriebe legt HUZAP auf Anfrage aus, auf Basis der Gefährdungsbeurteilung des Betreibers. Erdung und Potenzialausgleich leiten elektrostatische Aufladungen ab und gehören zum Schutzkonzept.
Schnittstellen zur Prozesssteuerung
Bei der Auslegung legen Sie fest, wie die Waage mit Ihrer Anlage kommuniziert und wo Sie sie bedienen. Maßgeblich sind die vorhandene SPS und das Leitsystem. Übliche Anbindungen sind:
- analoge Signale, zum Beispiel für den Gewichtswert
- digitale Ein- und Ausgänge für einfache Steuerungsaufgaben
- Feldbusse und Industrial Ethernet wie Profibus, Profinet oder EtherNet/IP
Weitere Protokolle sind je nach Wägeelektronik möglich. Zweiter Auslegungspunkt ist der Bedienzugang. Vor Ort am Wägeterminal nutzen Sie Anzeige, Justierung und Diagnose. Alternativ greifen Sie aus der Ferne über das Leitsystem zu. Bestimmen Sie vorab, welche Stelle die einzige Bedienstelle ist, damit Eingriffe nicht von zwei Seiten erfolgen. HUZAP stimmt die Schnittstellen in der Projektphase mit der Automatisierung Ihres Unternehmens ab.
Branchen & Anwendungen
Die Grundtechnik der Behälterwaage bleibt in allen Branchen gleich: Wägezellen erfassen das Gewicht des Behälterinhalts, die Steuerung koordiniert den Ablauf. Unterschiede ergeben sich vor allem aus den verarbeiteten Schüttgütern und den Prozessrisiken, etwa durch Staub, Anhaftungen oder empfindliche Rezepturen. Werkstoffe, Ex-Schutz, Übergaben und Protokollierung sind bereits in den Technikabschnitten behandelt. Hier werden sie nur branchenspezifisch eingeordnet und nicht wiederholt. Die folgenden Abschnitte zeigen, was in der Kunststoff- und Gummiindustrie, in der Chemie- und Baustoffindustrie sowie in der Lebensmittelindustrie jeweils im Vordergrund steht. Die Branchenabschnitte sind bewusst kurz gehalten. So erkennen Sie rasch, welche Auslegungsfragen für Ihren Prozess zählen, und finden die technischen Details im passenden Abschnitt.
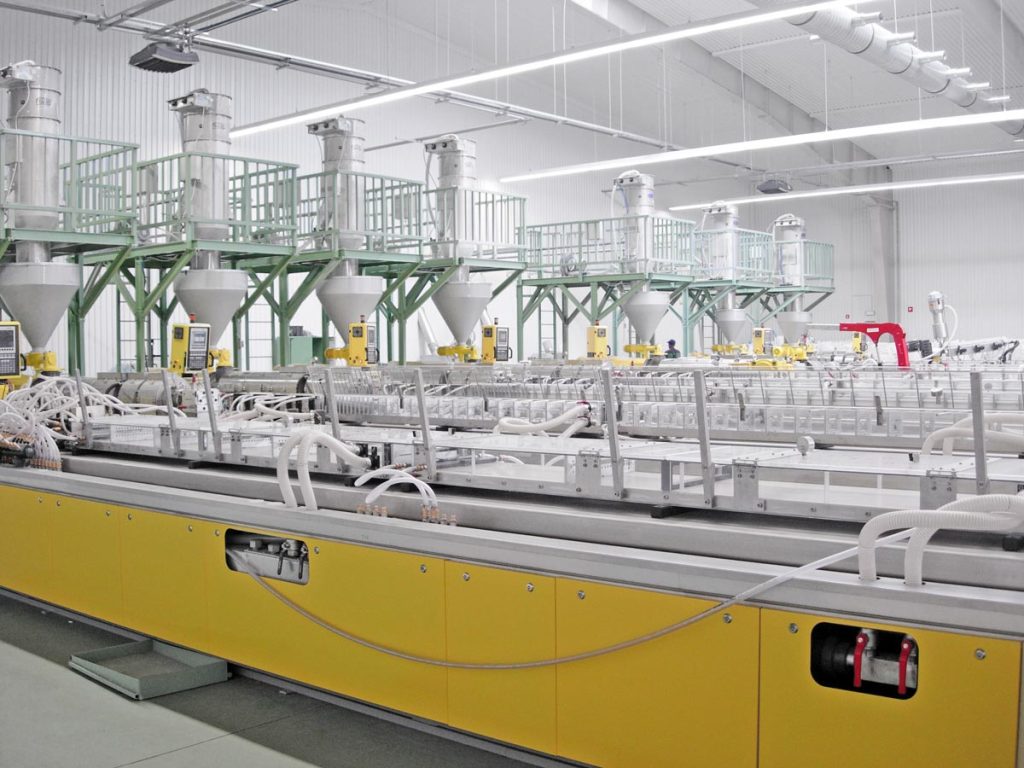
Kunststoff- und Gummiindustrie
Diese Branche arbeitet mit Rohstoffen, die sich im Fließverhalten stark unterscheiden. Sie verarbeiten vor allem:
- Granulate
- Masterbatches (Farb- oder Additivkonzentrate)
- Füllstoffe wie Ruß oder Kreide
- Chemikalien für Gummimischungen
Die Prozessrisiken liegen im Schüttgut. Stark staubende oder anhaftende Pulver wie Ruß verschmutzen Anlage und Behälter. Bei Brückenbildung stockt der Austrag. Bei Farb- und Rezepturwechseln droht Kreuzkontamination, wenn Reste im Behälter bleiben. Außerdem sind die Toleranzen bei Masterbatch-Anteilen eng, schon kleine Abweichungen verändern das Produkt. Genaue Gewichtswerte machen solche Abweichungen früh sichtbar. Als Lösungsbausteine kommen in Frage: eine Dosierschnecke für schwer fließende Pulver, Austraghilfen gegen Anhaftungen und eine Rezeptwaage, die die Anteile je Komponente überwacht.
Chemie- und Baustoffindustrie
In der Chemieindustrie verarbeiten Sie überwiegend Pulver und Granulate. Viele dieser Stäube sind brennbar oder gesundheitsgefährdend. Aus Gründen des Arbeitsschutzes setzen Sie deshalb geschlossene Systeme ein. Wie die Übergabe ausgeführt wird, beschreibt der Abschnitt „Beschickung von Mischer, Kneter und Extruder“. Zum Ex-Schutz lesen Sie den Abschnitt „Werkstoffe und ATEX-Konformität“. Hinzu kommen Rezepturen mit vielen Komponenten. Sie unterliegen strengen Dokumentationspflichten, daher muss jede Verwiegung nachvollziehbar sein.
In der Baustoffindustrie wiegen Sie Zement, Kalk, Sand und Additive für Trockenmörtel. Typisch ist die Kombination aus Silowaagen für die Rohstoffbestände und Rezeptverwiegung für die Mischanlagen. So behalten Sie den Lagerbestand im Blick und dosieren die Mischung gleichbleibend. Weil viele dieser Stoffe abrasiv wirken, planen Sie den Verschleißschutz von Beginn an ein. Die Hinweise dazu finden Sie ebenfalls im Werkstoffabschnitt.

Lebensmittelindustrie
In der Lebensmittelindustrie stehen Produktwechsel und Lebensmittelsicherheit im Mittelpunkt der Verwiegung. Typische Anwendungen sind:
- Zutatenverwiegung für Backwaren und Fertiggerichte
- Zucker, Mehl und Gewürze
- flüssige Zutaten in Tankwaagen
Bei jedem Produktwechsel droht eine Allergen-Verschleppung, also die Übertragung von Allergenen in die Folgecharge. Sie benötigen deshalb Reinigungs- und Wechselkonzepte: Restmengen werden entfernt, produktberührte Flächen gereinigt, und der Wechsel wird erst nach Kontrolle freigegeben. Die Lebensmittelsicherheit fordert zudem eine lückenlose Dokumentation jeder Charge. Die Umsetzung beschreibt der Abschnitt „Anbindung in Prozessautomatisierung“. Vor Fremdkörpern schützen geschlossene Übergaben, siehe „Beschickung von Mischer, Kneter und Extruder“. Hygienic Design und Edelstahl behandelt der Abschnitt „Werkstoffe und ATEX-Konformität“, die Eichpflicht der Abschnitt „Behältervolumen und Wägebereich“.
Angebot anfordern!
Ob Silowaage, Batch-Waage oder Rezeptwaage: Welche Lösung passt, hängt von Ihrer Aufgabe und Ihrem Schüttgut ab. Schildern Sie uns Ihre Anwendung, und wir schlagen Ihnen eine passende Auslegung vor. Erste Eckdaten wie Schüttgut, Chargengröße und Einbausituation reichen für den Einstieg.
FAQ zur Behälterwaage
Die Plattformwaage steht neben dem Prozess und wird meist von Hand mit Gebinden beschickt. Die Behälterwaage ist Teil des Materialflusses: Das Schüttgut fließt direkt in den Wägebehälter, Dosier- und Austragsorgane arbeiten automatisch, und die Waage dosiert bis zum Zielgewicht. Details finden Sie im Abschnitt „Abgrenzung zu Standard-Industriewaagen“.
Die Genauigkeit ist eine Eigenschaft des Gesamtsystems aus Wägezellen, Einbau, Dosierorgan und Steuerung. Entscheidend sind die mechanische Entkopplung des Behälters, Schwingungen und Windlast, Produktanhaftungen und ein passend gewählter Wägebereich. Mehr dazu unter „Wiegen“ und „Behältervolumen und Wägebereich“.
Starre Anschlüsse stützen einen Teil der Last ab und leiten Kräfte an den Wägezellen vorbei. Flexible Anschlüsse (Kompensatoren), eine entkoppelte Montage und eine Entlüftung verringern diesen Einfluss. Planen Sie Zu- und Abführung deshalb gemeinsam mit der Waage.
In vielen Fällen ja. Der Behälter wird auf Wiegemodule gesetzt, die an oder unter den Behälterstützen sitzen, ohne ihn zu durchbohren. Vorab sollten Statik, Rohrleitungsanschlüsse und Platzverhältnisse geprüft werden.
Für Bereiche mit brennbaren Stäuben ist eine Ausführung nach ATEX möglich. Wägezellen, Elektronik und Antriebe legt HUZAP auf Basis der Gefährdungsbeurteilung des Betreibers aus. Erdung und Potenzialausgleich gehören zum Schutzkonzept. Mehr dazu unter „Werkstoffe und ATEX-Konformität“.
Nur wenn die Gewichtswerte für Handel oder Preisbildung genutzt werden, etwa bei der Abrechnung von Lieferungen. Für interne Dosierung, Bestandsführung oder Rezepturverwiegung genügen in der Regel Kalibrierung und Justierung. Die Anforderungen hängen vom Land und von der Anwendung ab.